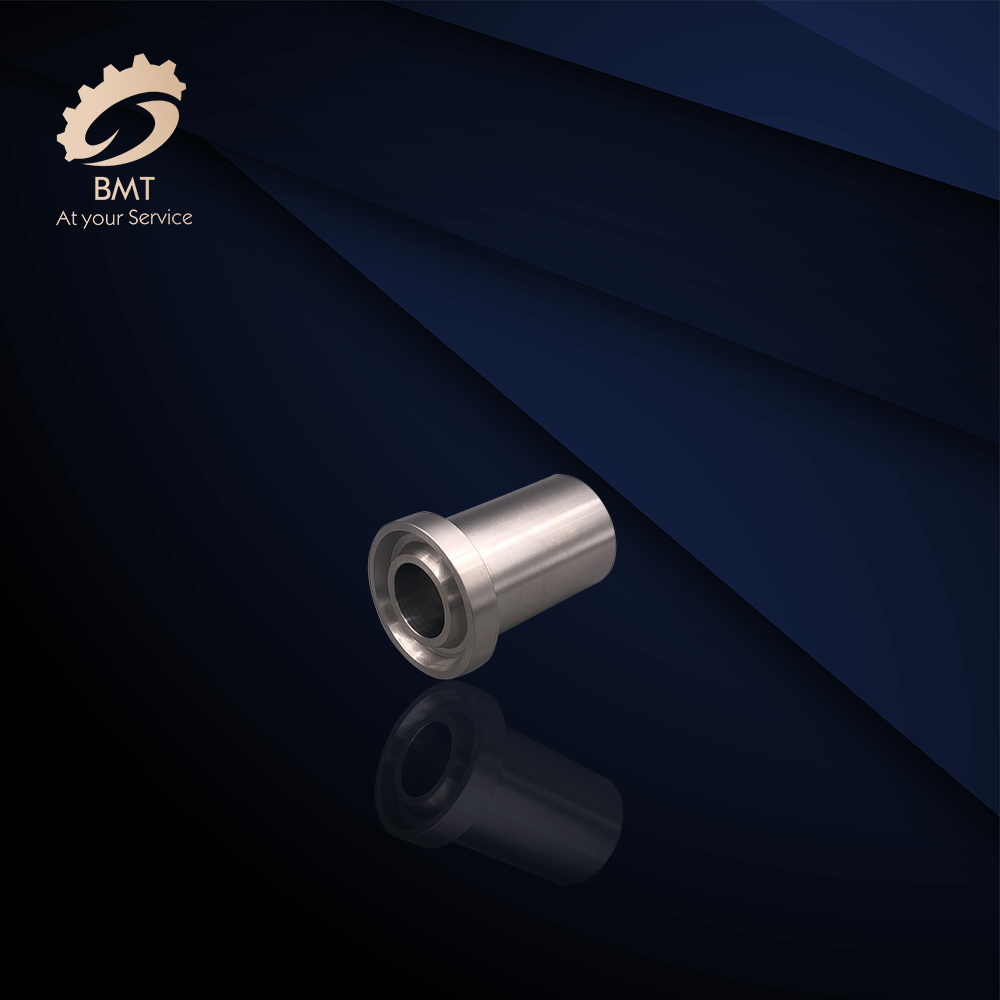


આ પાતળા-દિવાલોવાળા ભાગો કેવી રીતે બનાવવામાં આવે છે?

મેટલ સ્પિનિંગ એ શીટ મેટલ માટે સપ્રમાણ રોટેશનલ ફોર્મિંગ પ્રક્રિયા છે. સ્પિન્ડલ ખાલી જગ્યા અને મોલ્ડ કોરને ફેરવવા માટે ચલાવે છે, અને પછી રોટરી વ્હીલ ફરતી ખાલી જગ્યા પર દબાણ લાવે છે. સ્પિનિંગ મશીનના મુખ્ય શાફ્ટની રોટેશનલ ગતિ અને ટૂલની રેખાંશ અને ત્રાંસી ફીડ ગતિને કારણે, આ સ્થાનિક પ્લાસ્ટિક વિકૃતિ ધીમે ધીમે સમગ્ર ખાલી જગ્યામાં વિસ્તરે છે, જેનાથી હોલો ફરતા શરીરના ભાગોના વિવિધ આકાર પ્રાપ્ત થાય છે.
પ્રક્રિયા ખર્ચ: મોલ્ડ ખર્ચ (ઓછો), સિંગલ પીસ ખર્ચ (મધ્યમ)
લાક્ષણિક ઉત્પાદનો: ફર્નિચર, લેમ્પ્સ, એરોસ્પેસ, પરિવહન, ટેબલવેર, ઘરેણાં, વગેરે.
યોગ્ય ઉપજ: નાના અને મધ્યમ બેચનું ઉત્પાદન


સપાટી ગુણવત્તા:
સપાટીની ગુણવત્તા મોટાભાગે ઓપરેટર કૌશલ્ય અને ઉત્પાદન ગતિ પર આધારિત છે.
મશીનિંગ ગતિ: મધ્યમથી ઉચ્ચ ઉત્પાદન ગતિ, ભાગના કદ, જટિલતા અને શીટ મેટલની જાડાઈ પર આધાર રાખીને.
લાગુ સામગ્રી:
સ્ટેનલેસ સ્ટીલ, પિત્તળ, તાંબુ, એલ્યુમિનિયમ, ટાઇટેનિયમ વગેરે જેવી ગરમ ધાતુની શીટ્સ માટે યોગ્ય.
ડિઝાઇન બાબતો:
1. ધાતુનું સ્પિનિંગ ફક્ત પરિભ્રમણાત્મક સપ્રમાણ ભાગોના ઉત્પાદન માટે યોગ્ય છે, અને સૌથી આદર્શ આકાર અર્ધગોળાકાર પાતળા-શેલ ધાતુના ભાગો છે;
2. ધાતુના કાંતણ દ્વારા બનેલા ભાગો માટે, આંતરિક વ્યાસ 2.5 મીટરની અંદર નિયંત્રિત થવો જોઈએ.


પગલું 1: મશીન મેન્ડ્રેલ પર કાપેલી ગોળ ધાતુની શીટને ઠીક કરો.
પગલું 2: મેન્ડ્રેલ ગોળાકાર ધાતુની પ્લેટને ઊંચી ઝડપે ફેરવવા માટે ચલાવે છે, અને રનર સાથેનું સાધન ધાતુની સપાટીને દબાવવાનું શરૂ કરે છે જ્યાં સુધી ધાતુની પ્લેટ મોલ્ડની આંતરિક દિવાલ સાથે સંપૂર્ણપણે ફિટ ન થાય.
પગલું 3: મોલ્ડિંગ પૂર્ણ થયા પછી, મેન્ડ્રેલ દૂર કરવામાં આવે છે અને ભાગનો ઉપરનો અને નીચેનો ભાગ ડિમોલ્ડિંગ માટે કાપી નાખવામાં આવે છે.


તમારો સંદેશ અમને મોકલો:
-
એલ્યુમિનિયમ સીએનસી મશીનિંગ ભાગો
-
એલ્યુમિનિયમ શીટ મેટલ ફેબ્રિકેશન
-
એક્સિસ હાઇ પ્રિસિઝન સીએનસી મશીનિંગ પાર્ટ્સ
-
ઇટાલી માટે CNC મશીનવાળા ભાગો
-
સીએનસી મશીનિંગ એલ્યુમિનિયમ ભાગો
-
ઓટો પાર્ટ્સ મશીનિંગ
-
ટાઇટેનિયમ એલોય ફોર્જિંગ્સ
-
ટાઇટેનિયમ અને ટાઇટેનિયમ એલોય ફિટિંગ
-
ટાઇટેનિયમ અને ટાઇટેનિયમ એલોય ફોર્જિંગ્સ
-
ટાઇટેનિયમ અને ટાઇટેનિયમ એલોય વાયર
-

ટાઇટેનિયમ બાર્સ
-
ટાઇટેનિયમ સીમલેસ પાઇપ્સ/ટ્યુબ્સ
-
ટાઇટેનિયમ વેલ્ડેડ પાઈપો/ટ્યુબ્સ